El pasado 30 de octubre participamos en el II Congreso Internacional de AFALUB, la Asociación Nacional de Fabricantes de Grasas y Aceites Lubricantes, en Caracas. El seminario estuvo a cargo del Ing. Javier Arcia, ingeniero de Venefilter, quien habló de un tema que afecta a toda la industria: cómo asegurar que el lubricante salga limpio de la planta. Este artículo resume lo que presentó.
Un aceite nuevo no siempre es un aceite limpio. Hasta el 82 % del desgaste de componentes es causado por partículas, y las más dañinas miden entre 1 y 10 micras, muy por debajo de las 40 micras que alcanza a ver el ojo humano. Si el lubricante sale contaminado de la planta, empieza a desgastar el equipo del cliente desde el primer llenado.
El problema: la contaminación entra en cada etapa
En una planta de lubricantes la suciedad no viene de un solo lugar:
- Ambiente: polvo y humedad que entran por venteos, bocas de tanque y pailas abiertas.
- Manipulación: cada trasvase entre cisterna, tanque, mezclador y envase suma partículas. Un aceite puede pasar hasta ocho veces de un recipiente a otro antes de llegar al equipo.
- Agua: condensación dentro de los tanques y restos de lavados.
- Desgaste propio: bombas, válvulas y mezcladores generan partículas.
- Instalación: escoria de soldadura, óxido y residuos de montaje.
Mientras tanto, los fabricantes de equipos (OEM) exigen niveles de limpieza cada vez más estrictos, medidos con el código ISO 4406. Un aceite nuevo de tambor típico llega en 22/20/18, pero un motor requiere 18/16/13 y un sistema hidráulico 16/14/11. Eso significa entre 16 y 60 veces menos partículas de las que trae un aceite sin control.
La solución Venefilter: una barrera en cada zona de la planta
En Venefilter aplicamos el control de contaminación en las cuatro zonas de la planta.
1. Recepción de bases
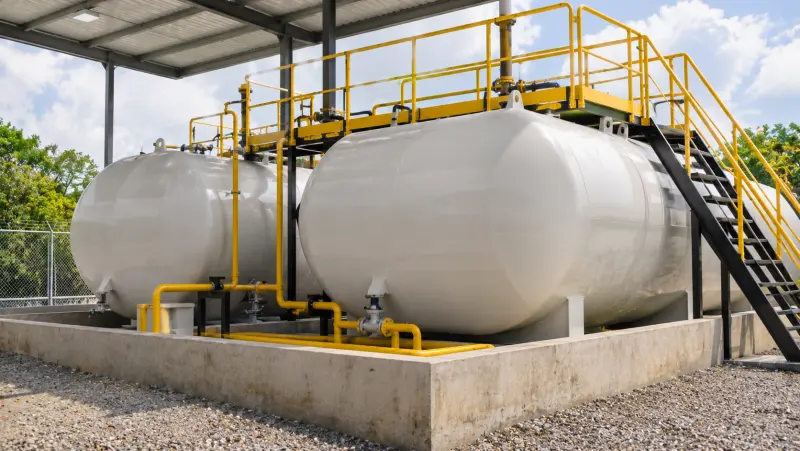
La descarga de cisternas pasa por una pre-filtración nominal de 25 micras que retiene óxido, escoria y sedimentos antes de que entren al tanque. Cada base se almacena en su propio tanque según viscosidad, para evitar contaminación cruzada, y los tanques llevan respiraderos de 2 micras con silica gel que bloquean polvo y humedad cada vez que el tanque "respira".
2. Mezcla y aditivación
Es la etapa donde se define la calidad. Cada mezclador se conecta a una unidad de filtración por recirculación (conocida como riñón) con elementos de filtración absoluta, que recircula el producto varias veces por lote hasta alcanzar el código de limpieza objetivo.
3. Almacenaje del producto terminado
El objetivo es mantener limpio lo que ya se limpió. Usamos respiraderos de alta eficiencia con silica gel o, para productos críticos y clima tropical, sistemas de aire seco que llenan el espacio libre del tanque con aire de muy baja humedad. Esa ligera presión positiva impide que el tanque aspire humedad o polvo del ambiente.
4. Envasado
Es la última barrera antes del cliente. Cada línea lleva un filtro absoluto final seleccionado según la viscosidad del producto y un contador de partículas láser en línea que detiene la llenadora si el código de limpieza supera el límite. En pailas abiertas, las tapas flexibles evitan que el polvo caiga sobre el producto entre el llenado y el tapado.
Nominal o absoluto: cada filtro en su lugar
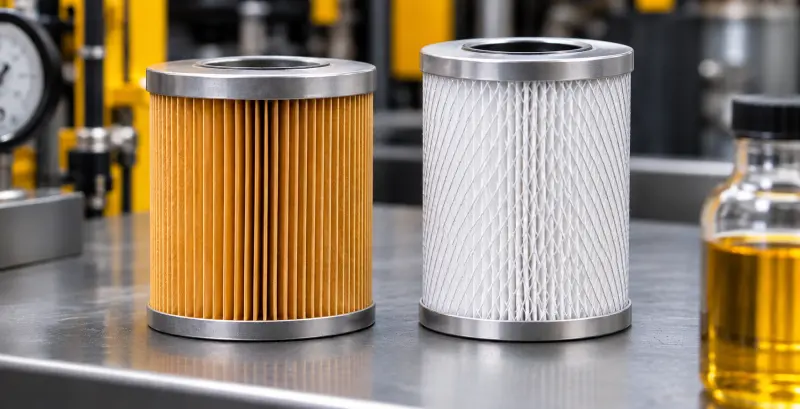
Un filtro nominal, normalmente de celulosa, puede retener apenas la mitad de las partículas de su tamaño de referencia. Uno absoluto de microfibra de vidrio puede retener más del 99,9 %. El criterio es sencillo: filtración nominal en la descarga para proteger el tanque, y absoluta donde se define la calidad del producto. Lo explicamos con más detalle en filtros nominales vs. filtros absolutos.
Medir antes de liberar
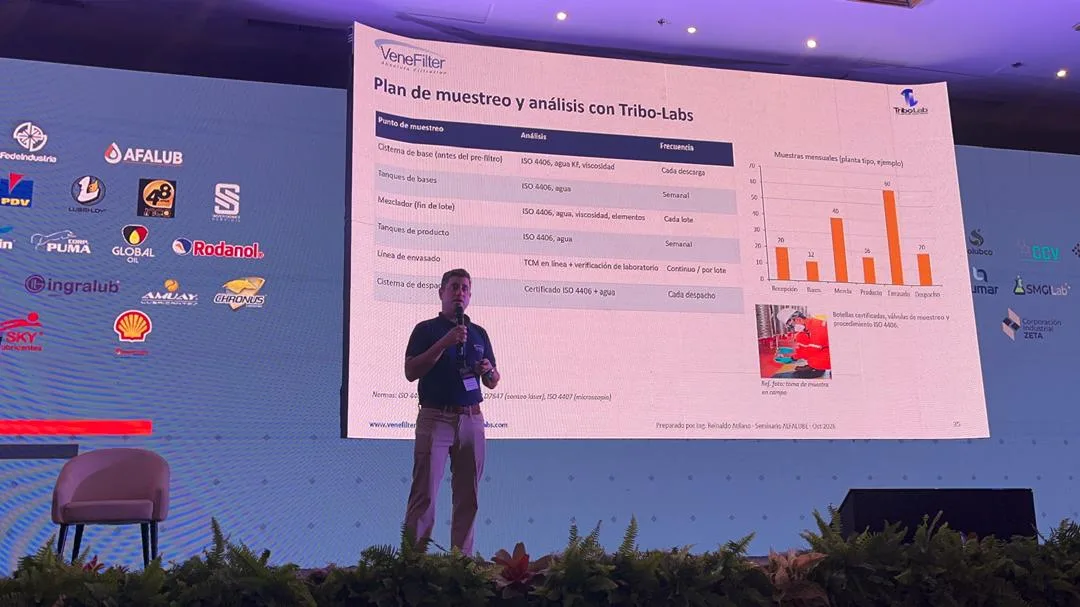
Ningún lote debería salir de planta sin datos. Con Tribo-Labs establecemos un plan de muestreo en cada descarga de cisterna, en los tanques, al final de cada lote y en cada despacho, con conteo de partículas ISO 4406, agua por Karl Fischer y viscosidad. El producto se libera solo si cumple el requisito OEM de su familia, y cada despacho a granel sale con su certificado de análisis.
Proteja la calidad de su producto
En Venefilter acompañamos a las plantas de lubricantes con auditorías de contaminación, diseño de skids de filtración, respiraderos, sistemas de aire seco, monitoreo láser y capacitación de operadores. Contáctenos para evaluar el nivel de limpieza de su planta o solicitar una cotización.
Gracias a AFALUB y a todos los fabricantes que nos acompañaron en Caracas. Nos vemos en la próxima edición.